新闻动态
High mountain
氰基乙酸乙酯(Ethyl Cyanoacetate):理化性质、生产工艺及工业应用解析
发布时间:2026-09-14
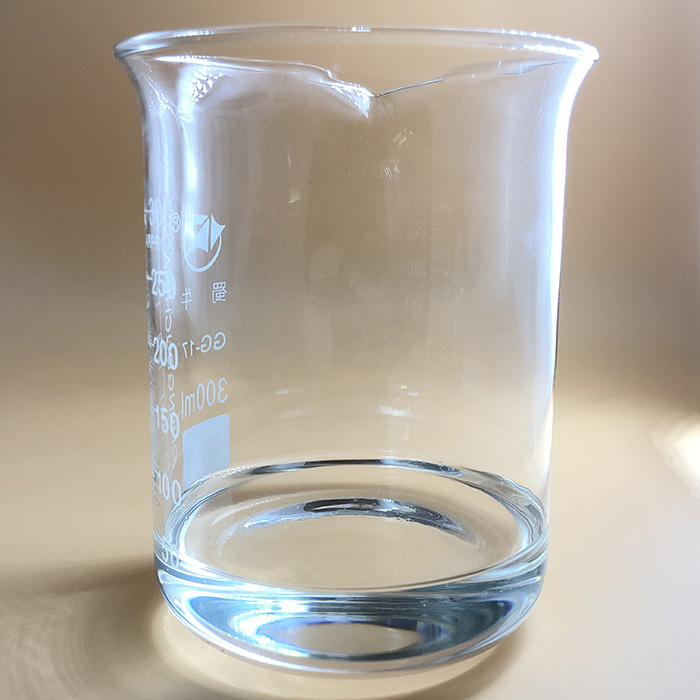
氰基乙酸乙酯(Ethyl Cyanoacetate),CAS号 105-56-6,是一种兼具高反应活性与选择性的有机合成中间体。作为精细化工与高分子材料领域的基础原料之一,氰基乙酸乙酯凭借其分子结构中强吸电子的氰基与活性酯基的协同响应特征,在医药中间体、农药化学品、特种胶黏剂(如α-氰基丙烯酸酯快干胶)、染料颜料及高分子改性等行业中发挥着重要作用。
为方便工业客户与贸易伙伴了解氰基乙酸乙酯的理化特性、主流生产工艺、质量指标及安全操作规范,现整理如下常见问题解答(FAQ):
Q1:氰基乙酸乙酯的基础理化参数有哪些?其分子结构有何特征?
A:
基本信息:CAS号 105-56-6,分子量 113.12,相对密度约 1.06 g/cm³(20 ℃),沸点范围为 205–209 ℃,闪点约为 98 ℃。
物理形态:常温下为无色至微黄色透明液体,微溶于水,易溶于乙醇、乙醚、乙酸乙酯等多种有机溶剂。
结构与反应特性:分子中同时含有强吸电子的氰基(–C≡N)与酯基(–COOCH2CH3),两官能团夹持的亚甲基具有显著的活性α-氢。这使其在 Knoevenagel 缩合、Michael 加成及环化反应中表现出极高的反应活性。相比于甲基同系物,乙基的存在赋予其稍大的空间位阻,有助于在多步合成中更好地控制反应速率与温升。
Q2:工业生产氰基乙酸乙酯的主要工艺路线是什么?
A: 工业上制备氰基乙酸乙酯主要采用氯乙酸酯化氰化法(或氰化钠法):
工艺流程:以氯乙酸(MCA)为起始原料,首先在酸性催化剂作用下与乙醇进行酯化反应生成氯乙酸乙酯;随后,氯乙酸乙酯在温和条件下与氰化钠(NaCN)或氰化钾发生亲核取代(氰化)反应,生成粗品氰基乙酸乙酯。
精制固化:反应粗液经过脱盐、分层萃取、溶剂回收,最终通过高真空减压蒸馏(精馏)进行提纯,制得主含量达到 99.5% 以上的高纯度工业级或医药级产品。
工艺特点:该路线技术成熟、收率稳定,适用于规模化连续生产。精馏过程对严格控制水分及残余醇类杂质至关重要。
Q3:氰基乙酸乙酯的主要工业用途涵盖哪些领域?
A: 作为重要的有机合成中间体,氰基乙酸乙酯广泛应用于多个高精尖领域:
特种胶黏剂制造:是生产α-氰基丙烯酸乙酯(即工业及医用快干胶/502胶水)的最核心单体原料,赋予胶黏剂极快的固化速度与优异的粘接强度。
医药中间体合成:用于构建嘧啶、吡啶、三唑及杂环骨架,广泛用于合成抗菌药物(如硝呋太尔)、抗心血管药物及抗肿瘤活性分子。
农药化学品:用于合成高效低毒的杂环类杀菌剂、除草剂以及植物生长调节剂中间体。
高分子改性与涂料:用作丙烯酸树脂及特种高分子树脂的改性单体,可增强涂层对金属基材的附着力、耐候性及抗紫外线性能。
Q4:氰基乙酸乙酯在质量检验中有哪些指标与标准要求?
A: 参照工业精细化学品检测标准,质量控制重点关注以下指标:
主含量(纯度):工业级标准通常要求主含量(气相色谱法 GC)达到 ≥ 99.0%,医药级/高纯级要求达到 ≥ 99.5%。
关键杂质限量:
水分(卡尔·费休法):通常控制在 ≤ 0.10%,水分偏高易导致产品水解生成强腐蚀性的氰基乙酸,并影响下游胶黏剂的合成稳定期。
残余醇(乙醇)及游离酸度:乙醇残留控制在较低水平;酸度(以氰基乙酸计)通常控制在 ≤ 0.10%。
外观与色度:要求无色至微黄色清亮液体,铂-钴色度(APHA)通常要求低于 20。
检测方法:主要使用气相色谱法(GC)进行主含量及有机杂质定量分析,水分采用卡尔·费休滴定法测量。
Q5:氰基乙酸乙酯的安全防护、贮存与运输要求有哪些?
A: 氰基乙酸乙酯属于低毒及刺激性有机化学品。
安全防护:操作人员必须穿戴防毒面具/防护口罩、化学安全防护眼镜、防化手套及工作服,避免液体溅入眼睛、接触皮肤或吸入蒸气。若接触皮肤,应用大量流水冲洗。
包装与储存:应储存于阴凉、干燥、通风良好的专用库房内,推荐储存温度为 +5 ℃ 至 +25 ℃。远离火种、热源,避免阳光直射。采用高密度聚乙烯(HDPE)桶、内衬防腐涂层的专用钢桶或铝桶密闭包装,建议采用氮气封顶保护。
禁配物与运输:严禁与强碱、强酸、强氧化剂及脂肪胺混储混运,防止催化自聚或发生剧烈放热反应。运输过程需确保容器完好无损,贴有清晰的危险品/化学品运输标志。